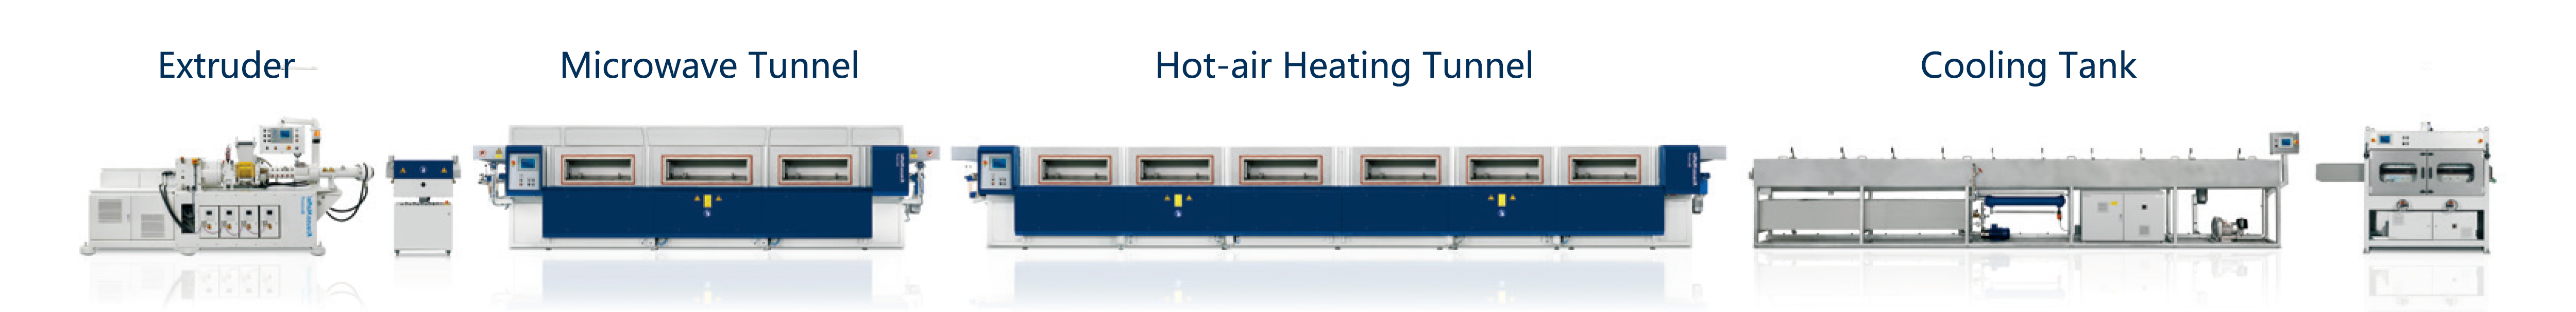
A Jinjiang Yunli Technology Co., Ltd. a legkorszerűbb---gumi extrudáló sorokkal van felszerelve. A gumi extrudálása a legfontosabb erősségünk. Szabványos vagy egyedi zárt{6}}cellás szivacsos és kiváló minőségű tömörgumi extrudálások{7}}folyamatos hosszúságban, bonyolult profilformákban és különböző színekben bármikor elérhetők. Meghonosodtunk az autóiparban, és az extrudált gumitermékek technológiája területén kedvelt beszállítóvá váltunk. EPDM-ből (etilén-propilén-dién-monomer) és PVC-ből (polivinil-klorid) gyártunk gépjármű-karosszéria-tömítő termékeket, tömítéseket és időjárásálló szalagokat, amelyek rugalmas szegmentált acélhordozóval / rugalmas acélhuzal-hordozóval megerősíthetők. 4 extrudáló sorunk van (mikrohullámú kikeményítés/vulkanizálás + forró levegős térhálósítás/vulkanizálás) és 1 hőre lágyuló vulkanizátum (TPV) extrudáló sorunk (ko{14}}slip{15}}bevonatra extrudálva, toldás, sarokformázás).

Extrudált gumitermékek, gumiextrudálások és profilok:
|
Tömör gumi profilok Szivacsgumi profilok Kettős Durometer gumiprofil Ko-extrudált gumiprofilok Guminyomás-a kárpittömítéseken EPDM/PVC élszegélyek Szélvédő díszlécek Homlokzati profilok Élvédő profilok PVC élvédők Ablakzáró profilok Ajtótömítő profilok |
Gumi U csatornák Clip{0}}a tömítőprofilokhoz Szorítóprofilok Üvegező profilok Önmegfogó{0}}tömítések Öntapadós{0}}profilok Glass Run csatornák Flockolt profilok Bevonatos gumi profilok Gumi keret profilok Ipari gumitömítések EPDM gumicsíkok |
Gumi zsinórok Hegesztett tömítések Időjárási csíkok Önzáró időjárási szalagok- Ablak csatornái P-szalagextrudálások E-extrudálások T-extrudálások C Csatorna kihúzások Gumi kárpittömítések H csatorna extrudálások EPDM hab tömítések |
Gumi extrudáló vonalak:
Gumi extrudálási eljárás:
A polimer extrudálási folyamat során nyersanyagokat vesznek fel, és olyan terméket készítenek, amelyből egyedi profilt lehet kialakítani, sokféle hosszúságú, formájú és színű. A profilok nagymértékben testreszabhatók, és szinte bármilyen típusú gumiból készíthetők. A gumi extrudálására két eljárás létezik; folyamatos in-line kúra és off-line kúra.
Folyamatos in-kikeményedő extrudálás:
Ebben a folyamatban a felhevített gumit egyenletes áramlásban vezetik át egy szerszámon, és egy „keményítő alagúton” haladnak keresztül, amely a terméket a megfelelő vulkanizálási hőmérsékletre emeli, és ezt a hőmérsékletet a kikeményedési folyamat befejezéséig tartja. Számos módszer használható a „keményedési alagút” kialakítására, beleértve; nagy sebességű forró levegő, mikrohullámú sütő, forró folyékony térhálósító közeg (LCM) vagy üveg Ballotini gyöngyökből álló fluidágy. Az alagút hosszát a sebességgel együtt figyelembe veszik a hőmérséklet kiszámításához a vulkanizálási folyamat során. Amint a kikeményedett gumi kilép az alagútból, egy hűtőcsatornába kerül, ahol a gumi lehűl, és eltávolítják a maradékot. A termék hűtőcsatornán való áthaladásának sebességét a vezeték végén található lehúzó segíti elő az általános stabilitás fenntartása érdekében.
A folyamatos kikeményedés néhány előnye: töretlen hosszúságú gyártási képesség, megnövekedett gyártási sebesség, minimális munkaerő, valamint hatékony energia- és helyfelhasználás. Ez az eljárás több anyag kombinálását is lehetővé teszi.
Ennek a folyamatnak vannak bizonyos korlátai. Jellemzően a nyersanyagok költsége magasabb, és lehetnek méret- és formakorlátozások.
Offline térhálósítás:{0}}
Ennél a módszernél a kikeményedési folyamatot autoklávok segítik. A meleg gumit áthajtják a szerszámon, majd nagynyomású-gőznek teszik ki a megfelelő vulkanizálási hőmérséklet elérése érdekében. A hőmérsékletet a kémiai reakció befejeződéséig tartjuk fenn. Mielőtt a kikeményedési folyamat megkezdődik, a kikeményítetlen, cső alakú terméket egy tüskére rögzítik, hogy a gumit a kikeményedési folyamat során megőrizze egy határozott alakját.